连续的数控生产每天可制造数千个小型精密零部件,但精加工工序往往成为隐性瓶颈。零件从车削、铣削或钻孔等工序流出的速度,可能快于单个抛光工位的处理能力,从而在机加工、检测与装配之间形成积压。多工位磁力抛光系统旨在通过提升加工产能、使多个批次或零件组在更短的等待时间内完成精整工序,从而有效解决这一问题。对于采购团队而言,关键问题并不只是是否有更大规格的设备可供选择,而在于多工位系统能否提高工厂的整体产能、减少人工搬运,并在数控加工与后续工序之间建立更为稳定的衔接。
1. 为什么精加工能力会限制连续CNC加工的产量
现代数控设备生产效率极高。瑞士型车床、加工中心和自动化车削生产线能够在较少的人工干预下长时间连续运行。然而,加工完成后,零件仍可能需要进行去毛刺、清洗、抛光或表面处理,方可进行检测、镀层处理或装配。如果这些辅助工序的效率低于机加工,半成品库存便会迅速累积。
单个磁性抛光工作站对于低至中等的生产量或许表现良好,但当多台数控机床将工件同时送入同一道精加工工序时,就可能面临过载问题。此外,不同类型的零部件往往需要不同的加工节拍、磁性销钉规格或装料数量。频繁的换型会降低有效产能,并在设备本身持续运行的情况下仍导致额外的等待时间。
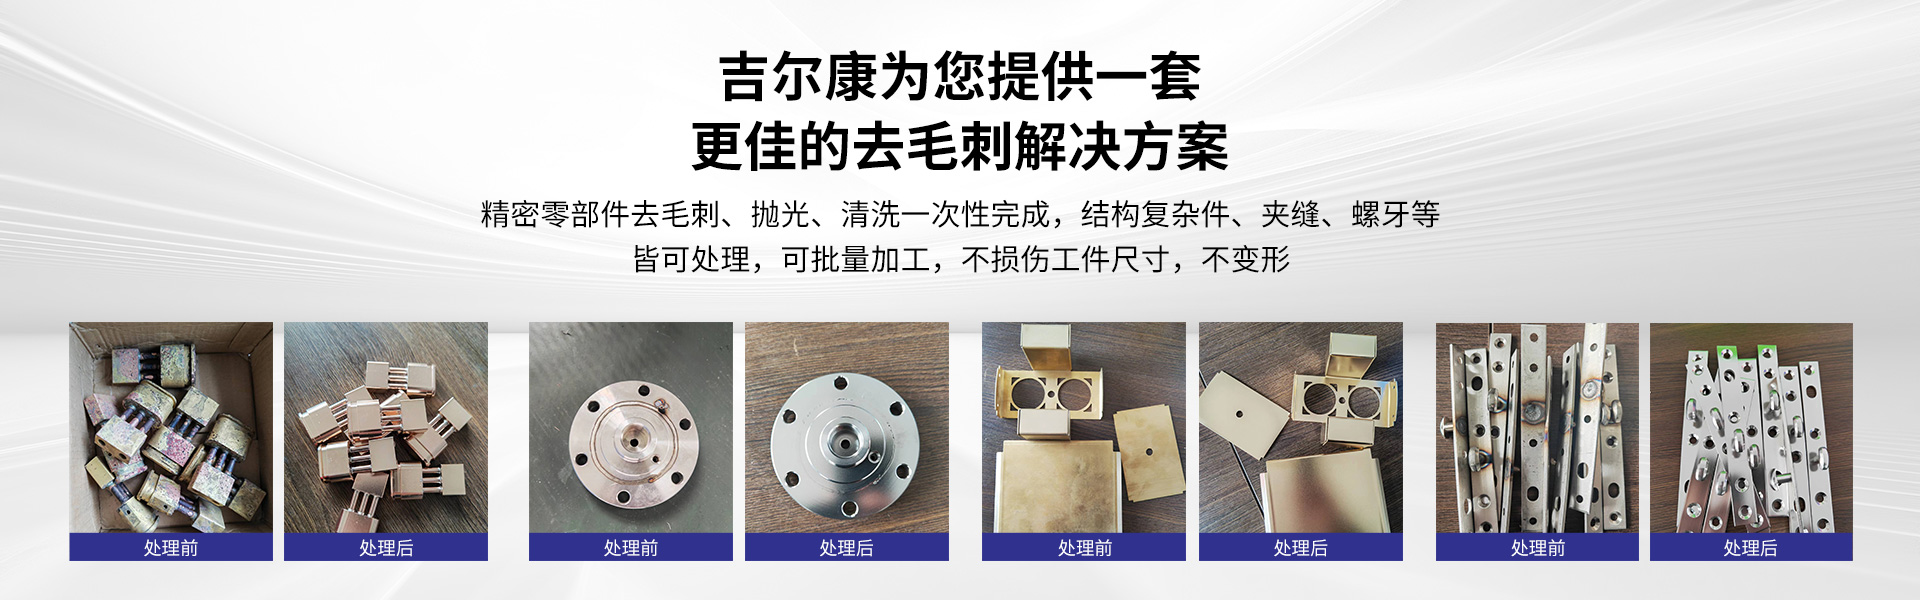
在生产小型紧固件、螺纹件、连接器部件、精密衬套、阀门零件及微型五金件的工厂中,这一瓶颈尤为突出。这些工件通常带有孔、槽、螺纹或复杂的边缘,需要进行受控的精加工。如果操作人员必须等待上一批次完成后再装载下一批次,那么抛光工序可能会限制整条生产线的产能。
对于采购方而言,真正的生产目标并非最大罐体容积,而是每小时能够从数控加工环节流转至检验环节的合格成品件数。
请点击输入图片描述(最多18字)
2. 多工位系统如何提升流程效率与吞吐量
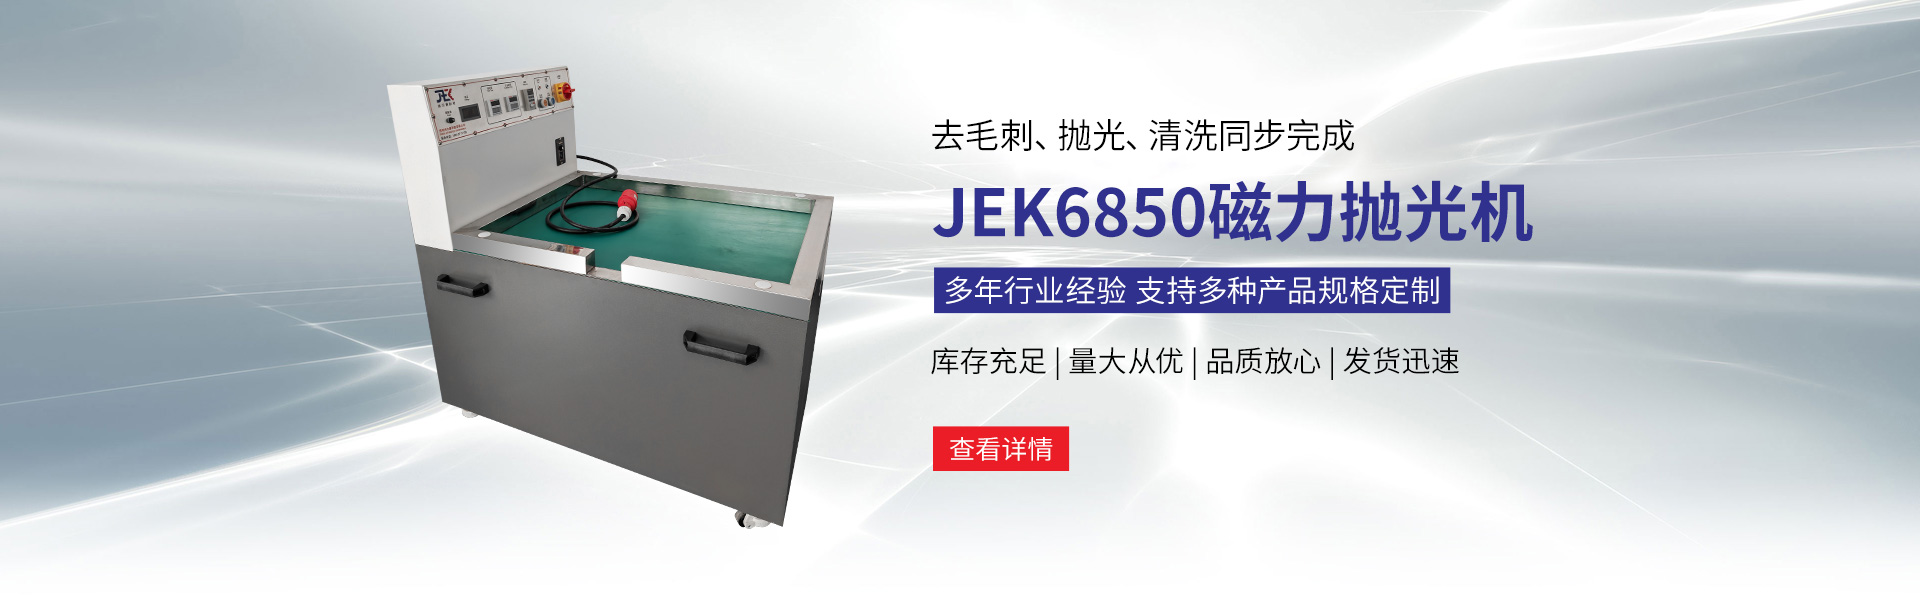
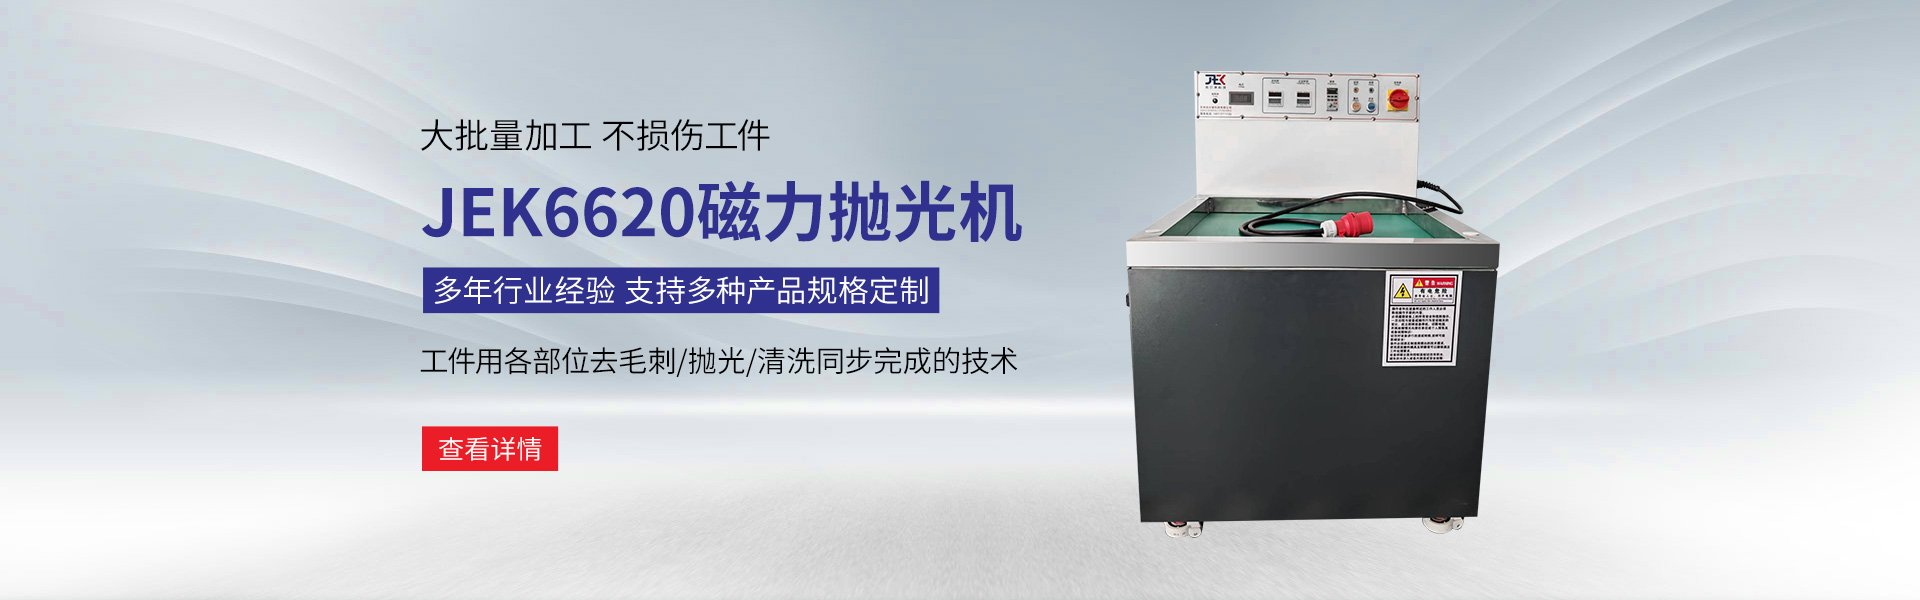
多工位磁力抛光系统在一个生产单元内提供多个加工工位。这使制造商能够将生产划分为更小、更可控的批次,而无需等待单一大批量完成。根据具体配置,不同工位可用于处理不同的零件族、紧急订单或错峰生产周期。
这种结构能够缩短装料、抛光、卸料与磁性销分离之间的空闲时间。当某一工位正在加工时,另一批工件可以提前准备,或已完成的工件可转入清洗与检测环节。与所有工序都依赖单一槽体的工艺相比,这使得整个生产流程更加顺畅,操作人员的利用率也更高。
当多台数控机床同时加工零件时,多工位设备尤为实用。与其让成品工件在料筐中堆积,抛光系统可在整个班次内持续接收批量工件。这有助于降低在制品库存,并缩短从机加工到最终交付的总交货周期。
该技术还带来了更高的生产灵活性。某一工位可加工大批量的标准零部件,而另一工位则负责处理小批量的定制订单。若不同零件所需节拍时间各异,工厂便可更高效地进行排产,而不必将不兼容的零部件混在同一生产批次中。
然而,更多的工位并不意味着更高的产能。实际的生产效率取决于工件尺寸、磁性销钉规格、抛光时间、装夹数量以及搬运效率。采购方应综合考量整个工艺流程,包括上料、下料、清洗、销钉分离及检测等环节,而不能仅凭设备外形尺寸进行比较。
3. 买家在投资多工位系统前应评估的事项
采购团队应首先分析当前的生产数据。关键指标包括上游数控机床的产量、平均抛光周期时间、每班次的批次数量、各批次之间的等待时间,以及精加工区域通常存放的未完成零件数量。如果定期抛光会延误检验或装配,增加工位产能可能是合理的。
即使以产能为主要目标,样品测试仍然不可或缺。高吞吐量的设备必须在毛刺去除效果和表面一致性方面与小型设备保持一致。采购方应针对实际生产件进行测试,确认磁性销钉的尺寸、节拍时间、批量大小,以及螺纹、通孔、窄槽和精密边缘等关键特征的状况。
还应确认工位的装载是否合理。工件、不锈钢磁性销、水以及抛光液均需留有足够的活动空间。工位超载会降低循环效率,导致表面处理不均匀,从而可能抵消大型系统在生产效率上的优势。供应商应根据实际零部件情况提供预计产量,而非仅依据理论上的设备产能。
买家还应评估设备的运行灵活性与维护便利性。实用的功能可能包括可调速、可编程的循环时间、独立的工位控制以及高效的磁性销分离技术。在连续生产中,易于清洁、稳定的水循环、备件供应及技术支持尤为重要,因为意外停机可能会同时影响多条数控生产线。
最后,应按单件成品的单位成本对投资进行评估。多工位系统可通过缩短排队时间、减少人工搬运、提高日均成品产量并支撑未来的产能增长来创造价值。采购方应将其与诸如增加班次、购置多台独立设备或继续采用人工去毛刺等替代方案进行对比。
结论:采用多工位精加工以跟上数控生产节奏
多工位磁力抛光系统有助于制造商避免精加工成为连续数控生产中的瓶颈。通过实现多个批次或零件族的并行加工,减少等待时间,该系统能够优化工作流程、降低在制品库存,并提高每班次的成品产量。最佳的投资决策应基于实际的数控加工产量、经验证的样品检测结果、合理的工位负荷以及全流程的经济性分析。当设备与生产需求精准匹配时,多工位磁力抛光工艺能够在机加工、检测与最终装配之间构建更加灵活且高效的表面处理流程。