CNC加工中毛刺产生的常见原因及有效去除方法
数控加工极大地提高了制造精度,但在钻孔、铣削、车削和攻丝等工序之后,毛刺仍然是最常见的问题之一。许多制造商虽已大量投资于先进的数控设备,但在装配、涂覆或检测之前,仍需花费大量时间进行人工去毛刺处理。孔洞、螺纹及锐边周围的细小毛刺会影响产品质量,增加人工成本,并延误生产进度。
对于寻求更佳表面处理方案的采购方而言,关键问题不仅在于如何去除毛刺,还在于如何建立一套能够在数千个零部件上持续稳定运行的工艺流程。磁力抛光与磁性销针精整为众多精密零件提供了高效解决方案,因为细小的不锈钢磁性销针能够抵达传统工具往往难以触及的区域。
1. 为什么数控加工零件在加工后仍存在毛刺
毛刺的形成是加工过程中材料变形的自然结果。当切削刀具切除材料时,切削区域周围可能会残留微小的凸起边缘。毛刺的数量和位置取决于切削速度、进给量、刀具状态、材料硬度以及加工方向。
钻孔是最常见的问题区域之一。毛刺常常出现在孔的入口和出口处,尤其是在刀具穿透材料时。交叉孔和相交通道则更为棘手,因为毛刺可能隐藏在零件内部。
螺纹零件同样会带来挑战。内螺纹容易积聚细小的金属碎屑,仅靠简单刷洗难以清除。对于精密接头、阀门、连接器及液压元件而言,这些微小缺陷可能影响装配与密封性能。
加工后毛刺残留的另一个原因是,传统的精整工艺往往只关注可见表面。操作人员虽然能够快速去除外部毛刺,却难以处理窄槽、盲孔和凹陷区域,从而导致不同批次之间的质量参差不齐。
2. 为什么手工去毛刺常常成为生产瓶颈
手动去毛刺灵活便捷,但高度依赖操作人员的技能。不同操作人员可能施加不同的压力、选用不同的工具并采用不同的加工时间,从而导致边缘状态和表面外观出现差异。
在大批量数控加工生产中,人工成本往往成为主要的费用构成。一个仅需几秒钟即可完成加工的零件,可能需要数分钟的人工精整。当每天生产数百甚至数千个零件时,去毛刺工序很可能成为整个制造流程中最耗时的环节。
当零件具有复杂的内部结构时,手动工具也存在局限性。锉刀、刷子和磨料工具往往难以有效触及细小的孔洞、深腔或内部交叉部位。此外,反复的手工处理还可能造成不必要的划痕或使边缘过度圆滑。
正因如此,许多制造商正逐步采用自动化后处理工艺。其目标不仅在于提升加工速度,更在于构建可重复的工艺流程,以降低对单个操作人员的依赖。
3. 磁力抛光如何提供更优的去毛刺解决方案
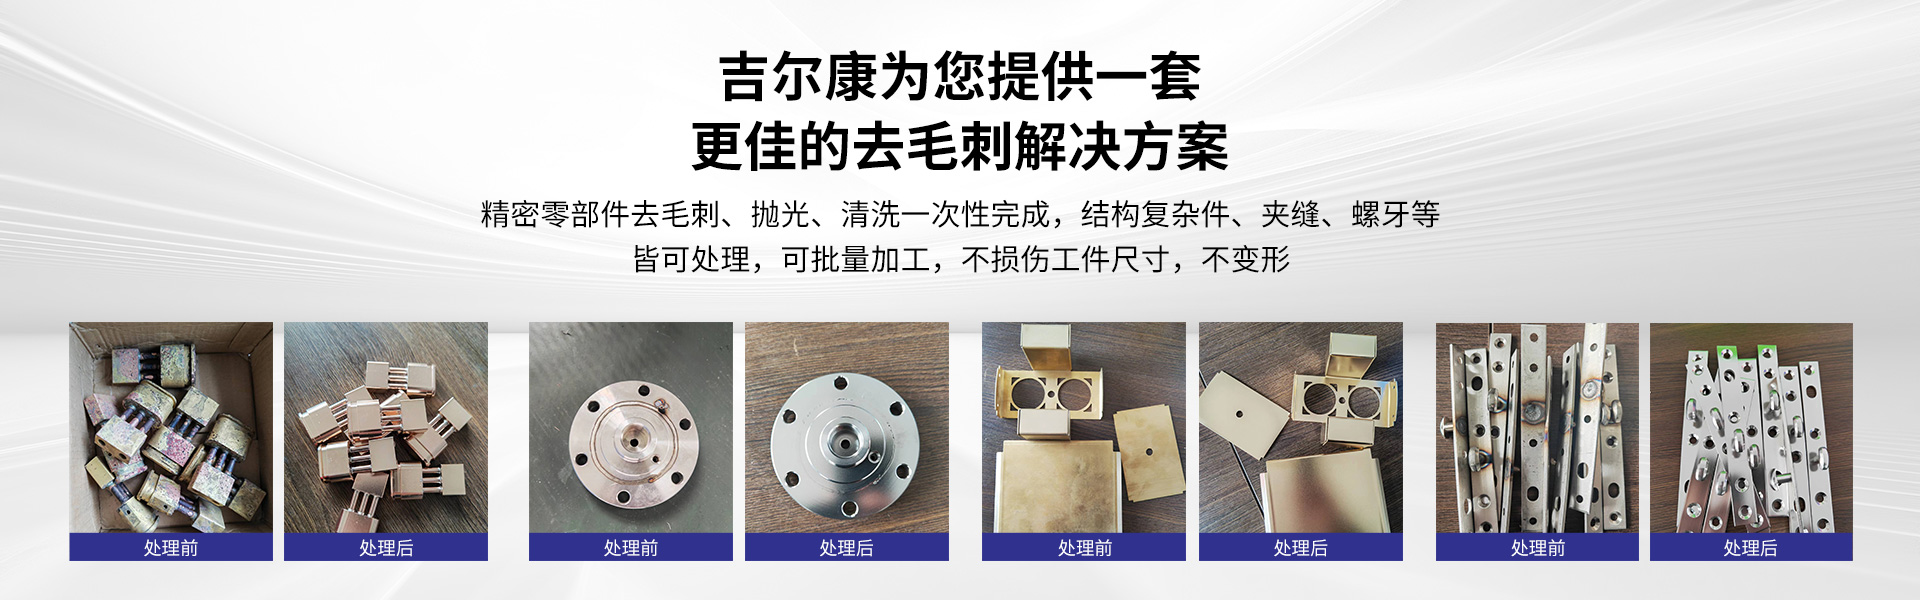
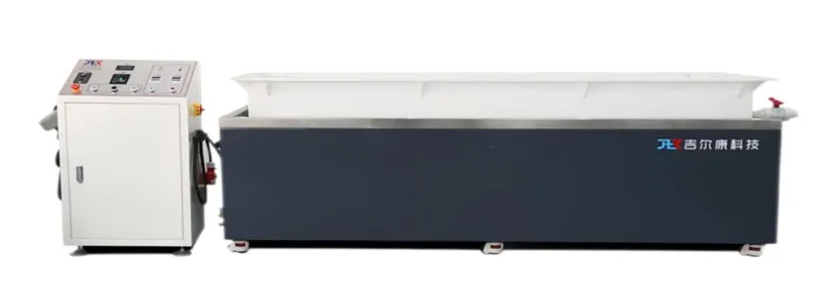
磁力抛光利用快速变化的磁场,使细小的不锈钢磁性针在水与抛光液中运动。这些针从多个方向与工件接触,并能进入小孔、沟槽、螺纹及凹陷特征等部位。
对于合适的数控加工件,磁性针抛光工艺可去除细微毛刺、提升边缘一致性,并清理难以触及的内部区域。多个零件可同时加工,从而减少对逐个手工抛光的需求。
最大的优势在于工艺的可重复性。一旦确定了合适的磁性销尺寸、设备速度、循环时间和液体浓度,制造商便可将同一配方应用于后续批次。
然而,买家应当了解,磁力抛光是一种精密的精整工艺,而非粗磨工序。对于较大的加工余量、较深的划痕或严重的毛刺,可能需要在进行磁力抛光之前先执行预处理工序。
在采购设备之前,制造商应要求采用实际生产件进行样品测试。供应商应评估毛刺状况、材料相容性、批量产能、循环时间以及最终的表面质量。成功的测试应当证明该工艺能够应对最复杂的特征,而不仅仅是简单的外表面。
结论:通过稳定的精加工工艺解决毛刺问题
数控加工中的毛刺问题依然棘手,因为其受刀具状态、材料特性及零件几何形状等多种因素影响。人工去毛刺虽能解决部分问题,但往往导致人力成本上升且效果难以保证。磁力抛光则为制造商提供了一种更为可控的解决方案,可在去除复杂精密零件上的细微毛刺的同时,提升生产效率。
最佳解决方案并非单纯选择性能更强的机床,而是根据实际工件特点选用相匹配的精加工工艺。通过样品试切与工艺优化,制造商能够减少人工干预、提升加工一致性,并构建更加可靠的数控精加工工作流程。 欢迎搜索【苏州吉尔康科技】了解更多磁力抛光设备详情,寄样测试。