散热器与薄板翅片表面处理指南
用于散热器与薄板零件的磁力抛光:如何在不弯曲翅片的情况下去除边缘毛刺
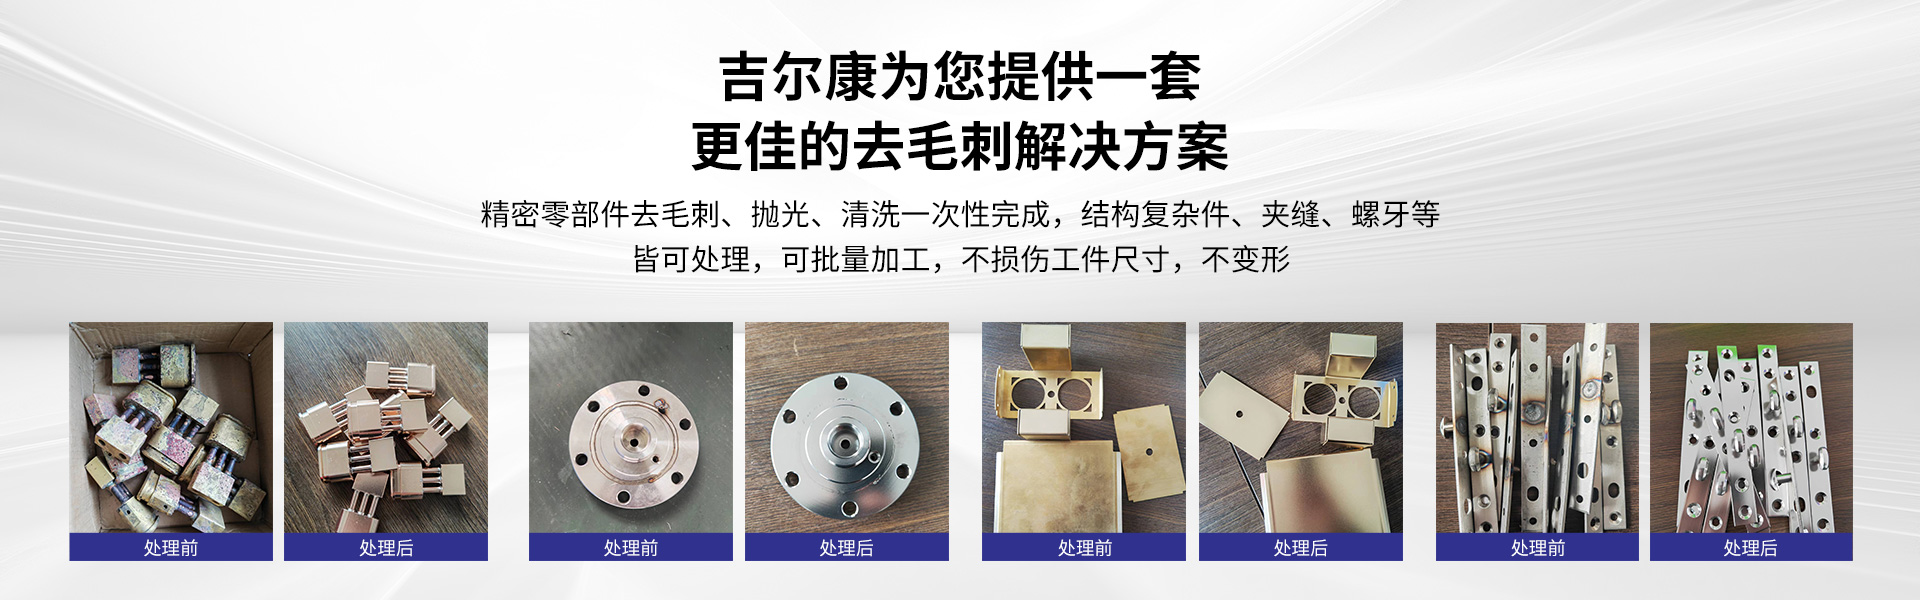
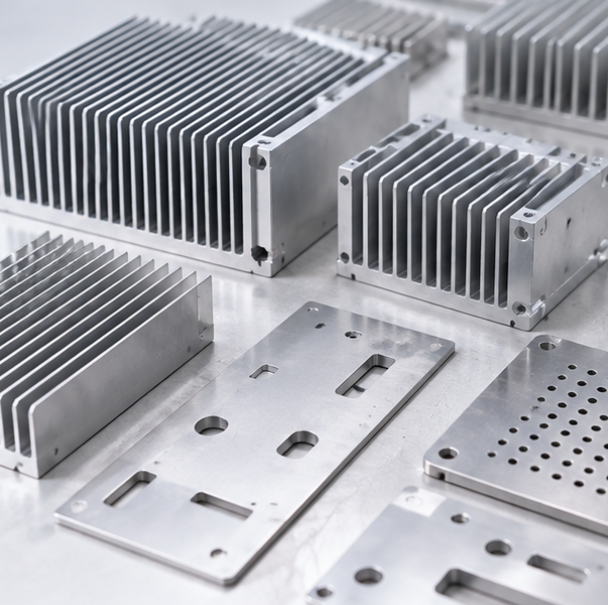
散热器、薄型铝板、冲压盖板以及轻量化结构件广泛应用于电子设备、电源、通信设备、汽车系统和工业装配等领域。其壁薄、翅片窄的设计使其兼具高效与轻量化优势,但也给二次加工带来了挑战。经数控加工、钻孔、铣削、冲压或切割后,板材边缘、安装孔、槽口及翅片端部可能残留细微毛刺。人工去毛刺效率较低,而过于激进的精整工艺则可能导致薄翅片变形或使功能性边缘圆角化。当磁性针头尺寸、装料量与循环时间与工件特性精准匹配时,磁力抛光可为适配零件提供一种可控的批量精整方案。
1. 为什么散热器和薄板需要进行温和的去毛刺处理
散热器通常采用薄型散热片设计,以最大限度地增加表面积;然而,这些散热片极易因过大的机械应力而受损。即使轻微的弯曲,也可能影响外观、装配间隙或气流性能。薄板类部件同样面临类似风险,因为在精加工过程中,若各部件之间发生强烈碰撞,大面积的平面极有可能发生变形。
毛刺的位置也各不相同。数控加工的散热器在钻孔的安装孔、铣削的槽口以及切削的翅片端部周围,可能会存在细微的毛刺;而冲压或激光切割的板材零件,则可能具有锋利的外缘、开口周围的毛刺,或沿窄小的凸耳分布的小型突起。其中一些缺陷易于人工触及,而另一些则隐藏在间距紧密的散热片之间或小型开口内部。
手动锉削和刷磨适用于小批量生产,但当需要加工数百甚至数千个零件时,难以保证一致性。不同操作人员施加的力度各异,导致边缘质量参差不齐。此外,薄壁零件在反复搬运过程中还容易被划伤或变形。
因此,对于采购团队而言,应明确界定目标:去除细微毛刺和锐边,同时确保翅片间距、平面度、孔径及其他功能尺寸不受影响。精整工艺应在提升零件性能的同时,避免将轻量化部件转变为变形件。
买家提示
在测试散热器或薄板时,应首先检查最细的鳍片、最窄的翼片以及最脆弱的角落。这些特征能够反映出工艺是否足够温和,适合量产。
2. 磁性销钉精加工如何保护薄壁特征
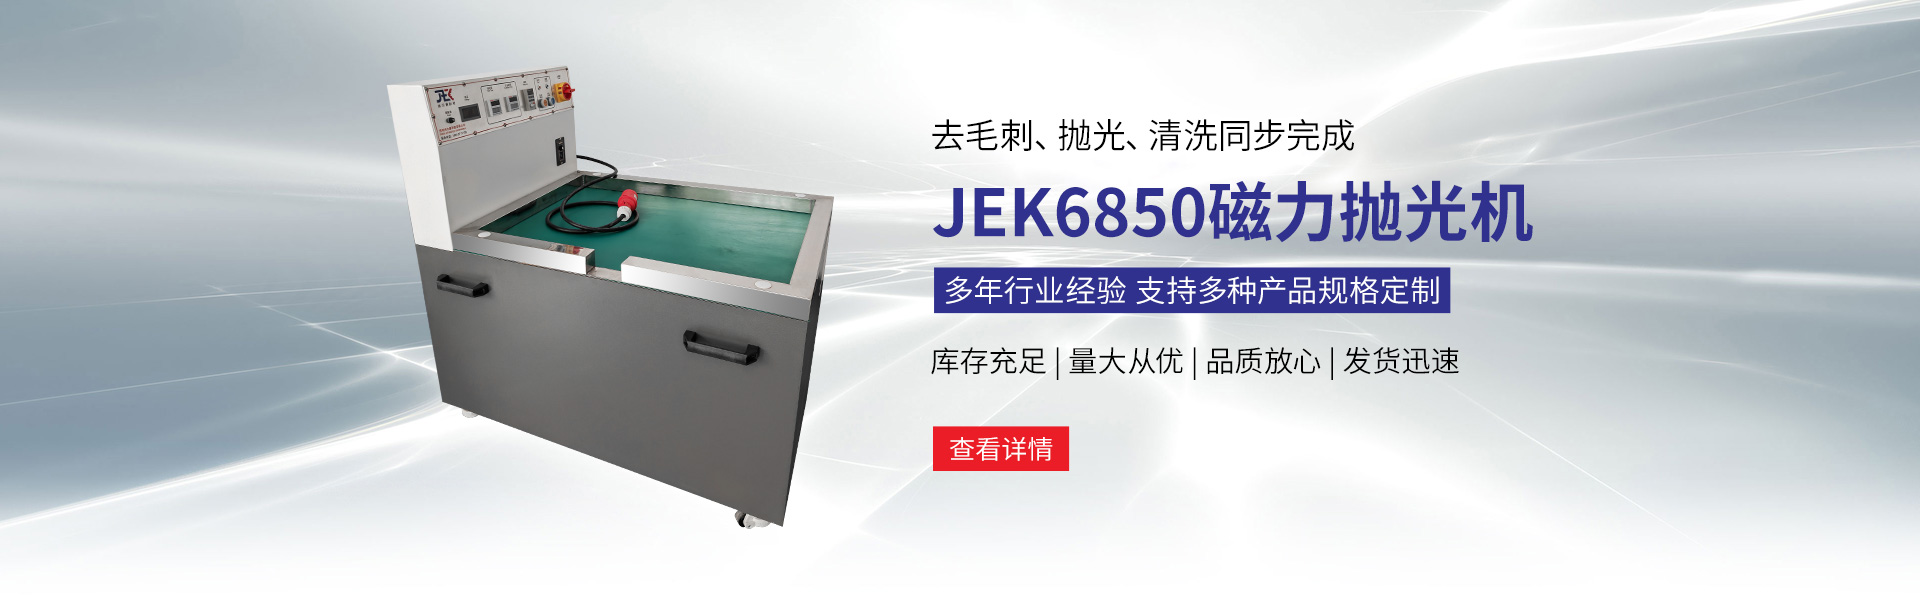
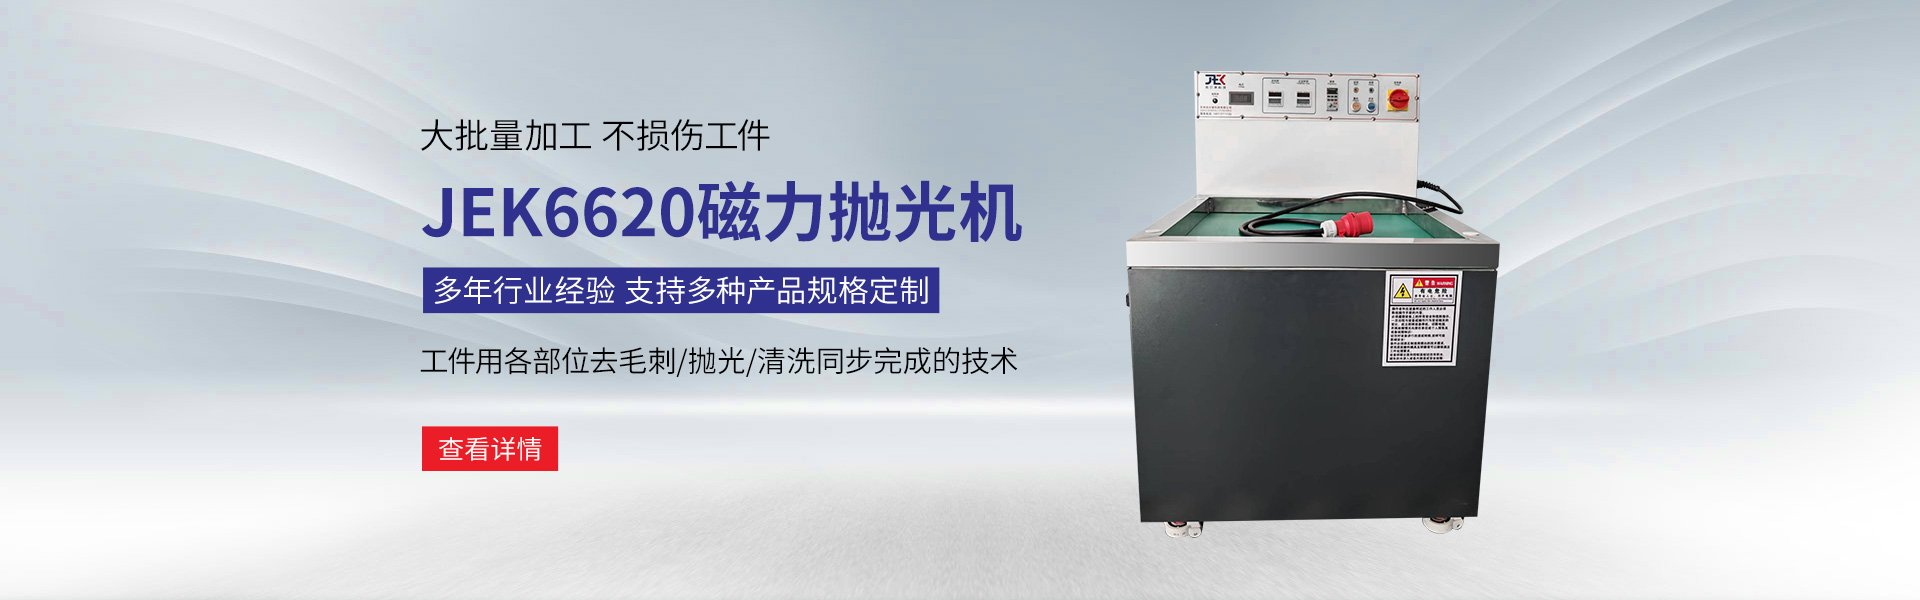
磁力抛光采用细小的不锈钢磁性针头,在交变磁场的作用下高速运动,并与工件表面产生多次轻度接触。与粒径较大的磨料相比,这些针头能够以更温和的冲击方式,深入小孔、狭窄缝隙及精细边缘部位。
对于适用的铝制散热器和薄板零件,磁性针磨工艺有助于去除轻微的边缘毛刺、清理钻孔并提升表面一致性。当通过机械加工或其他粗加工方法已去除严重飞边、厚大凸起或重大切削缺陷时,该工艺的效果最为显著。
磁性销钉的尺寸至关重要。较细的销钉通常更适合用于翅片间距较窄、孔径较小以及边缘较为脆弱的场合,因为它们能够以更小的施力接触到所需区域。而较粗的销钉虽然接触更为牢固,但对于极薄的结构则可能过于“强势”。 应根据元件上最易损坏的特征选择正确的引脚规格。
批量装料也必须加以控制。如果将过多的薄壁零件放入抛光槽中,它们可能会相互过度接触,或阻碍磨料的流动。散热器若翅片过长,且装料方式不当,也可能发生相互卡滞。 较低的装料密度、合理的间距或专用的托盘有助于保护精密的几何结构。
加工周期应仅维持在足以实现所需毛刺去除的必要时长。过长的工艺并不一定意味着更优质的零件。过度精整可能导致棱边圆滑或增加零件之间的接触。对于薄壁件,较短且受控的加工周期往往比最大化的抛光强度更具价值。
生产原理
针对薄壁零件的最佳磁力研磨工艺,是在确保保持翅片形状、平面度及关键尺寸的前提下,以最低的实用接触强度去除毛刺。
3. 买家在选购设备前应核实的事项
采购团队应尽可能向供应商提供实际生产用零部件。重要信息包括材料牌号、总体尺寸、翅片厚度、翅片间距、板材厚度、最小孔或槽口尺寸、单件重量、毛刺位置以及日产量。图纸和特写照片有助于确定哪些特征对弯曲或边缘倒圆最为敏感。
代表性样品检测至关重要。供应商应记录磁性销的尺寸、批次数量、加工时间及设备参数。采购方应在加工前后对零件进行对比,重点关注翅片对齐度、平面度、边缘状态以及关键孔的尺寸,而不仅仅关注表面光洁度。
还应实事求是地评估产能。一台设备在仅加工少量零件时可能表现出色,但实际生产负荷的变化会改变其结果。采购方应根据零部件的实际尺寸与几何形状,提出建议的批量规模,并据此计算每班所需生产的批次数量。
后处理环节同样需要妥善处理。若工艺流程设计不够周密,薄壁件在卸料、清洗或磁性销分离等工序中都可能受损。整个工艺流程应从装料开始直至最终检验进行全面验证,而不能仅局限于抛光工序本身。
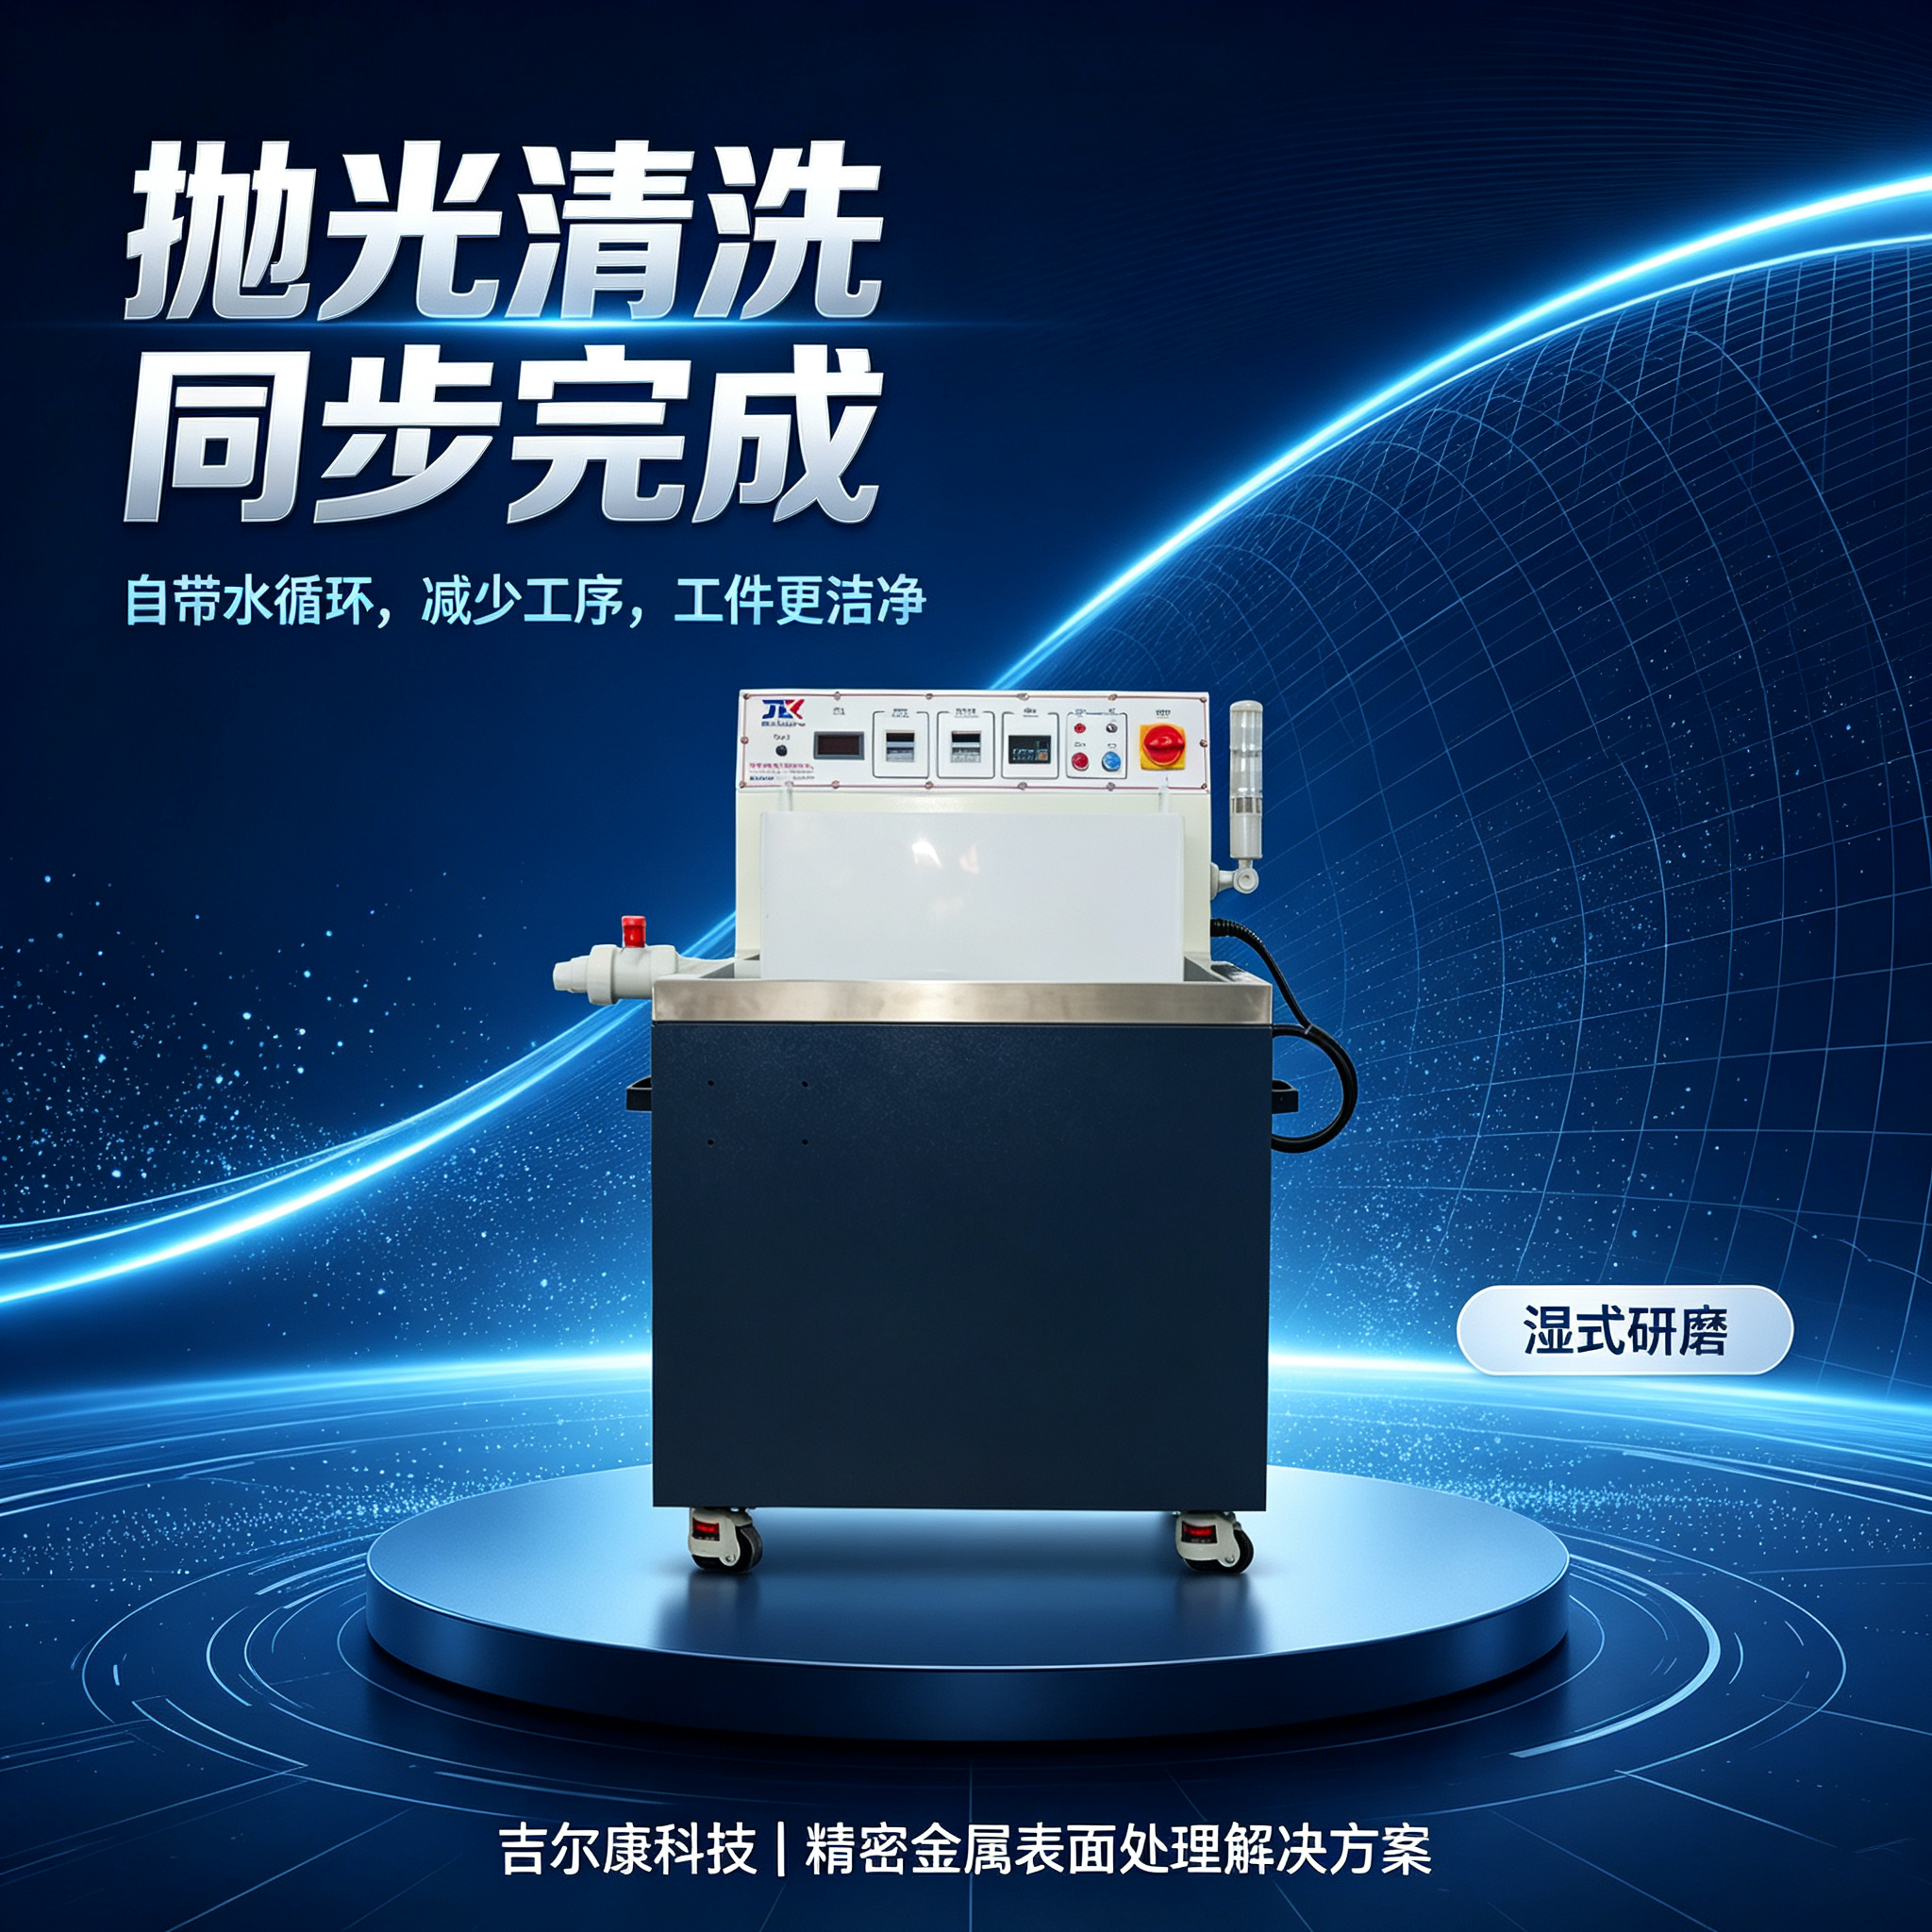
最后,总生产成本应成为采购决策的依据。一套合适的磁力抛光系统能够减少人工去毛刺工序、提升工艺一致性并降低返工率,但前提是设备必须与工件相匹配。采购方在做出最终决定前,应综合比较设备成本、批量产能、磨料消耗、水处理、维护保养以及技术支持等各项因素。
结论
磁力抛光是一种高效的精整工艺,特别适用于需要去除细微毛刺且不得使散热片变形或破坏精密几何形状的散热器及薄板零件。细小的不锈钢磁性针头能够深入孔洞、槽口及狭窄区域,同时与工件的接触更为温和,优于许多采用较大磨料介质的精整工艺。成功的生产取决于正确的销钉选型、足够低的批次密度、受控的循环时间以及具有代表性的样品检测。采购方应在批准该工艺前,对翅片形状、平面度、边缘质量及关键尺寸进行验证。当与工件匹配得当之时,磁性抛光可减少人工去毛刺工序,并为轻质精密零部件提供更加稳定的精整工艺流程。
欢迎搜索【苏州吉尔康科技】了解更多磁力抛光设备详情,寄样测试。