钝化前的磁力抛光:如何为不锈钢零件准备更洁净、更均匀的表面处理
钝化工艺被广泛用于提高不锈钢零部件的耐腐蚀性能,但最终处理的质量在很大程度上取决于钝化前表面的状态。细小的机加工毛刺、抛光残留物、油污、松散颗粒以及不规则的边缘都会降低清洗效率,并导致后续表面处理的均匀性下降。对于生产精密接头、紧固件、医疗零部件、CNC加工件或小型不锈钢五金件的买家,磁力抛光可在钝化处理前作为一道预处理工序。通过去除细微毛刺并提升难以触及部位的表面洁净度,该工艺有助于为后续的化学处理创造更为均匀的初始状态。
1. 为什么在不锈钢钝化前进行表面处理至关重要
钝化工艺并非用于去除严重毛刺、加工缺陷或厚重污染物。其主要目的在于,在污染物已被妥善清除后,促进形成洁净且耐腐蚀的钝化表面。如果零件在进入钝化工序时仍存在粗糙毛刺、切削液残留、金属颗粒或孔洞与螺纹内夹杂的残渣,则化学处理可能无法均匀作用于所有表面。
这对于具有复杂几何形状的小型精密零部件尤为重要。在数控加工后,内螺纹、通孔、窄槽、倒扣及凹陷区域都可能残留毛刺和污染物。即使外表面看似洁净,隐蔽部位仍可能存有影响清洗、检测或后续装配的杂质。
手动刷洗和手工抛光虽能去除部分缺陷,但不同操作人员的处理效果差异较大。此外,使用过于粗暴的工具还可能划伤不锈钢表面或使功能性棱边圆角化。在大批量生产中,若在钝化前对每个零件都进行手工处理,则会增加人工成本,并导致各批次之间的质量参差不齐。
对于采购团队而言,目标应是建立一套可重复的预钝化工艺条件。零部件在进入化学处理工序时,应确保细小毛刺得到有效控制、松散污染物已被清除,并且内部特征尽可能洁净。更一致的初始表面使整个精加工过程更易于控制。
买家提示
请勿将钝化处理用作机械去毛刺的替代方法。如果零件在进入化学工序前仍存在可见或影响功能的毛刺,通常应优先予以去除。
2. 磁力抛光如何为复杂的不锈钢零件进行表面处理
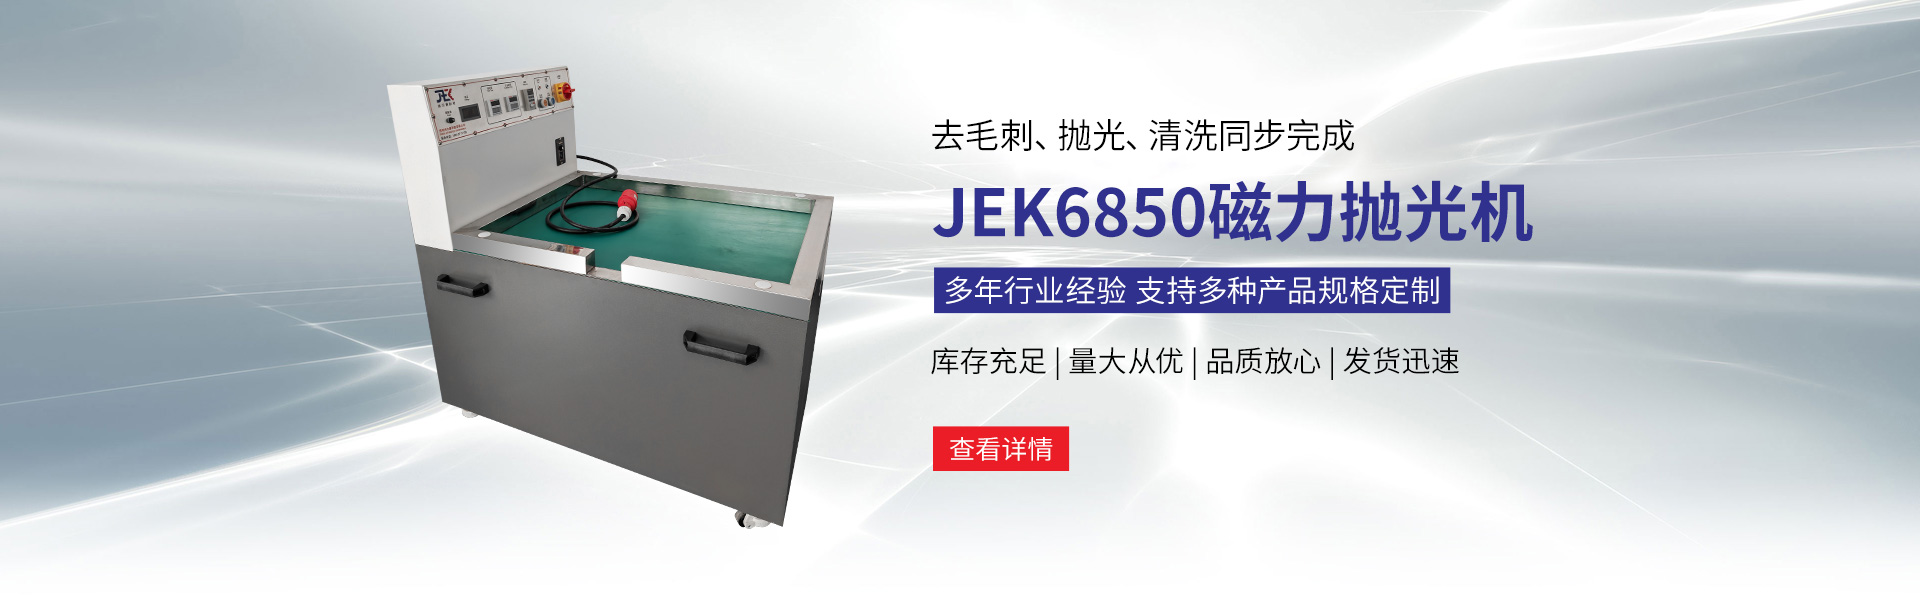
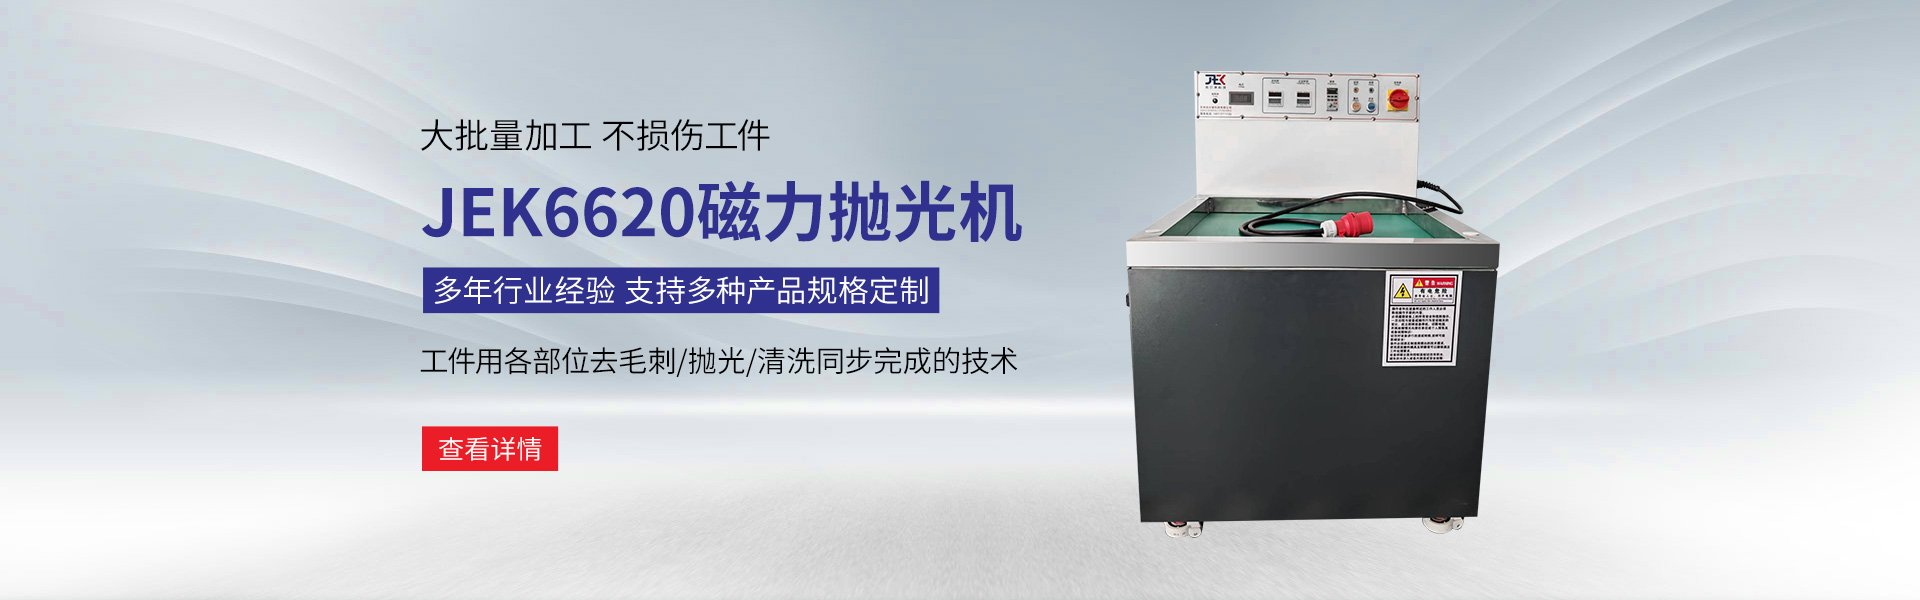
磁力抛光采用细小的不锈钢磁性磨针,在交变磁场的作用下高速运动。磨针与水及适当的抛光或清洗液共同作用,围绕工件快速旋转。由于磨料细长,能够深入常规抛光轮难以有效接触的小孔、螺纹入口、沟槽及凹陷区域。
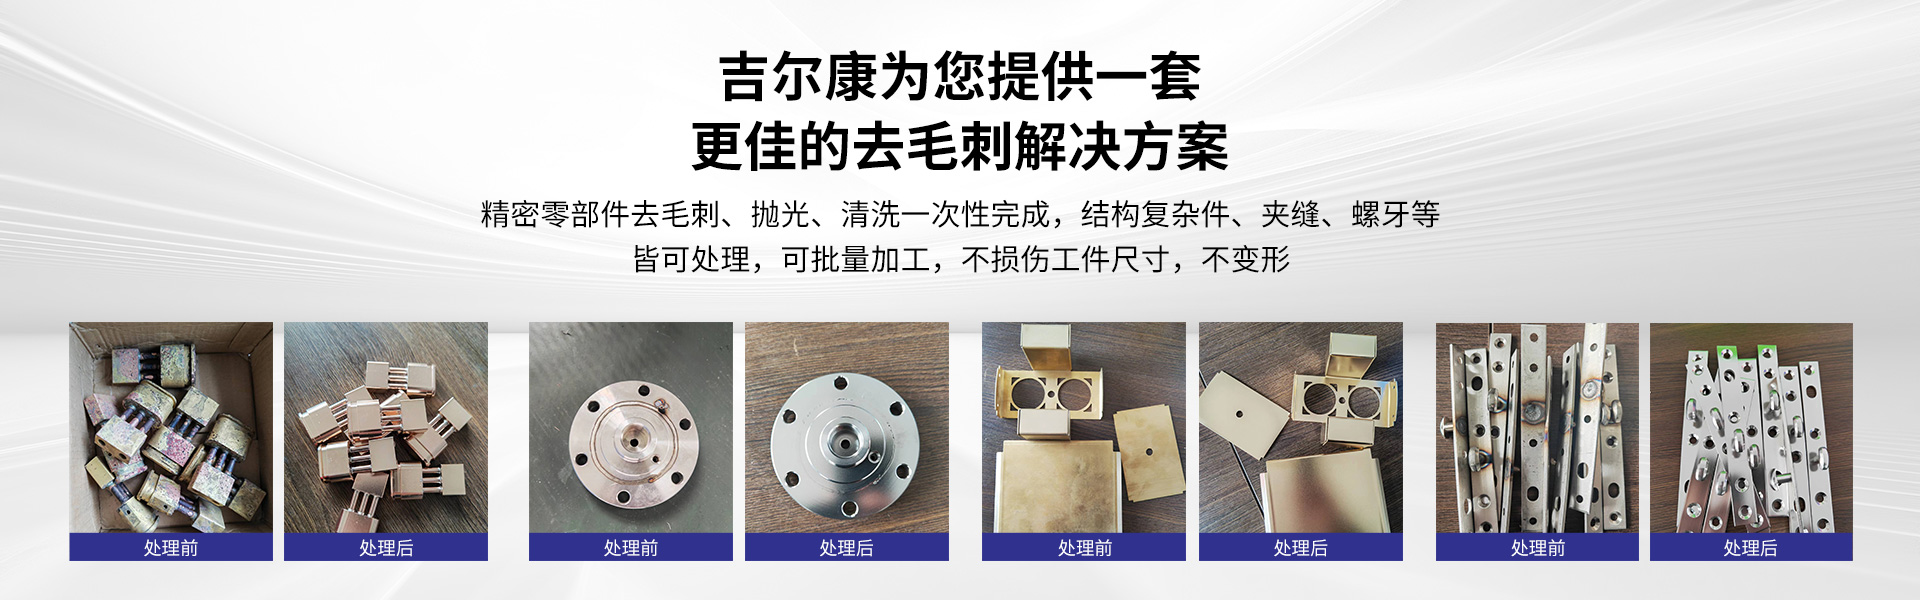
对于合适的不锈钢零部件,该工艺可在钝化前有效去除精加工毛刺、平滑锐边缺陷并清除松散残留物。多个部件可在同一受控批次中同时处理,因此该方法特别适用于大批量生产管件、紧固件、连接件、小型阀门零件或精密数控零部件的制造商。
所选磁性销的尺寸必须与零件的几何形状相匹配。较细的销适用于小型孔洞和精细特征,而较粗的销则可在开放边缘提供更牢固的接触。其目的在于并非对整个零件进行过度抛光,而是改善那些否则可能滞留污染物或导致表面处理不均匀的区域。
清洗工艺同样至关重要。在钝化处理前采用的磁力抛光工艺,应以确保表面洁净度为优先,而不仅仅是追求视觉上的光亮。如果零件表面残留有切削油或加工残渣,选用合适的清洗剂可能比使用增亮剂更为重要。在连续生产过程中,还应通过适当的循环与过滤保持工艺用水的清洁。
磁性抛光后,彻底冲洗至关重要。在钝化工序前,应清除残留的抛光液、磁性磨料及松动的颗粒。对于带有盲孔或内螺纹的零件,应在样品测试过程中对清洗与介质分离工艺进行验证。
生产原理
良好的钝化前磁力抛光工艺应在不产生不必要的边缘圆角或残留抛光屑的前提下,提升毛刺控制效果并确保表面洁净度。
3. 买家在进行钝化前的磁性抛光操作前应核实的内容
采购团队应从实际生产件入手,并明确下游需求。有用的信息包括不锈钢牌号、零件尺寸、最小孔径、螺纹规格、毛刺位置、现行清洗方法、日产量以及后续的钝化工艺。图纸和特写照片有助于供应商识别需要特别关注的区域。
代表性样品检测应涵盖磁力抛光工序及抛光后的冲洗工序。供应商应记录磁性针的规格、工艺时间、批次数量以及溶液浓度。采购方应在加工完成后对最难处理的特征进行检查,并确认细小孔隙内无残留磨料或杂质。
如果零件具有关键尺寸,应在抛光前后进行尺寸对比测量。这对于密封面、螺纹、精密孔以及锐利的功能性边缘尤为重要。制备工序应确保清洁度的提升,同时避免几何形状超出允许的公差范围。
买家还应评估产能。如果在钝化工序之前增加了磁力抛光环节,其产能必须与上游的数控加工及下游的化学处理相匹配。一台虽能生产出优质样品,但每班次无法处理足够数量工件的设备,很可能成为新的瓶颈。
最后,还应综合考虑整个工艺的总成本。磁力抛光的价值体现在:减少人工去毛刺、提升工艺一致性、简化清洗工序,并使零件在更受控的条件下进入钝化处理。采购方应将设备价格与人工成本降低、批量产能、水资源管理、磨料回收以及技术支持等因素一并加以比较。
结论
当不锈钢零件存在细小毛刺、加工残留物或难以处理的内部结构时,磁力抛光可在钝化前作为一项重要的预处理工序。精细的不锈钢磁性针能够在批量可控加工多件零件的同时,深入孔洞、槽道和螺纹等部位。该工艺应在化学处理前用于获得更洁净、更均匀的表面,而非用于替代对重大加工缺陷的修复。采购方应使用具有代表性的零件,对磁性销尺寸、清洗条件、漂洗效果、尺寸稳定性及实际产能进行验证。在正确集成的情况下,磁力抛光可以帮助制造商减少人工预处理,并在大批量生产中实现更均匀的钝化效果。