一、不锈钢精密工件的三大表面难题
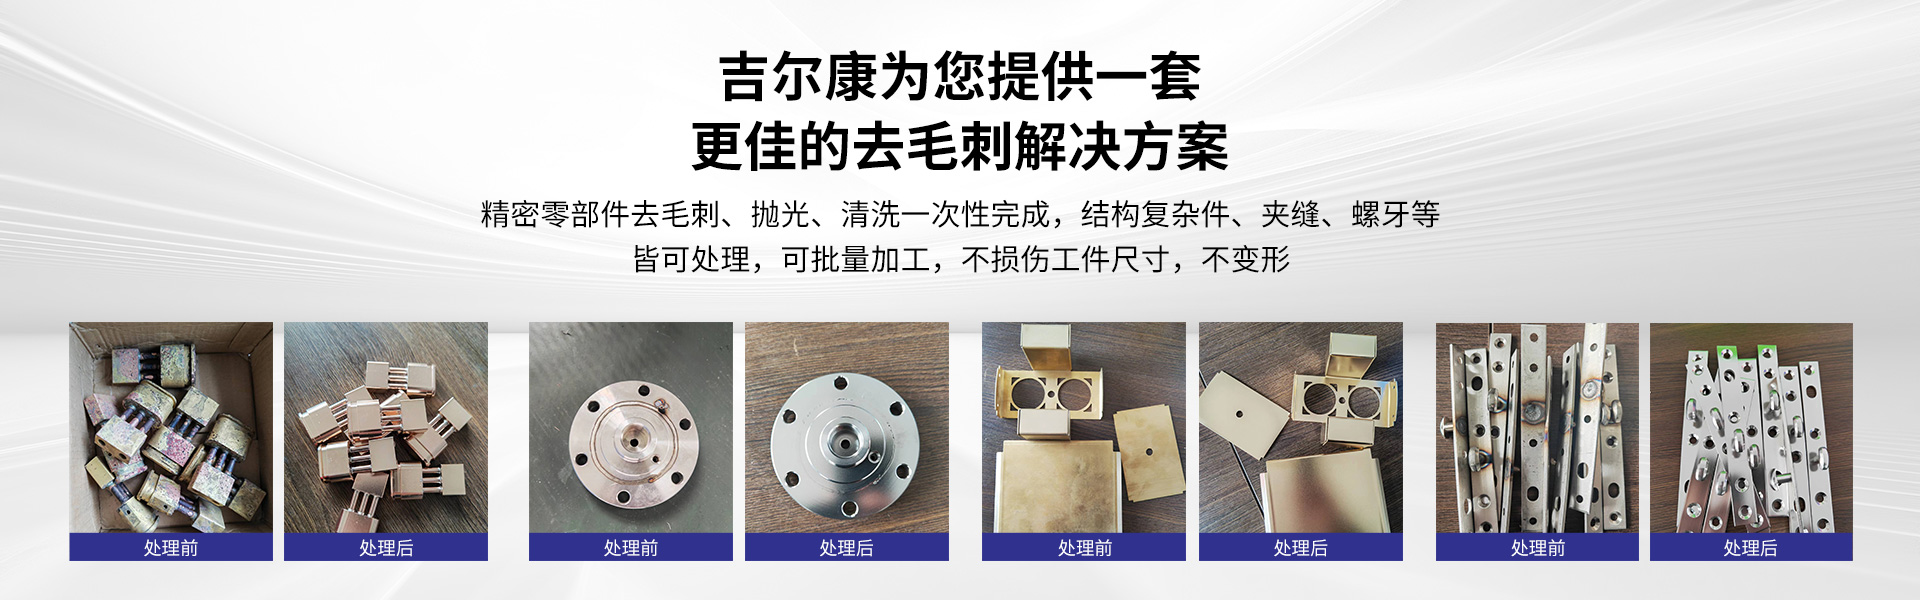
在医疗器械、食品机械、半导体配件、航空航天等精密制造领域,不锈钢精密工件的表面质量直接决定产品档次与使用寿命。工件经过 CNC 加工、激光切割、冲压成型、热处理与焊接组装等工序后,表面往往残留氧化皮、焊斑和毛刺:氧化皮让工件发黑发暗,焊斑破坏焊缝区域的耐蚀性,毛刺则威胁装配精度与使用安全。传统人工抛光效率低、一致性差,喷砂与振动研磨又难以触及深孔、缝隙和交叉通道。如何在不损伤尺寸精度的前提下,一次性完成氧化皮去除、焊斑处理、去毛刺与表面增亮,已成为不锈钢表面处理环节的共同痛点。以吉尔康磁力抛光机为代表的磁力抛光工艺,正是为破解这一难题而生。
二、氧化皮、焊斑、毛刺为何难处理
氧化皮主要来自热处理、热轧和焊接等高温工序,是铁、铬、镍氧化物构成的致密氧化层,硬度高、与基体结合牢固。普通布轮抛光难以将其彻底清除,强行加大磨削量又容易损伤基体尺寸,让精密工件直接报废。
焊斑是焊接热影响区在高温下形成的黄褐色、蓝黑色氧化色斑。色斑区域的铬元素被消耗,钝化膜遭到破坏,若不清除干净,焊缝位置会率先锈蚀,严重影响不锈钢制品的耐腐蚀性能。化学酸洗膏虽能去除焊斑,但存在环境污染与操作安全风险,且难以作用于复杂内腔和深孔内壁。
毛刺则集中在切削刃口、孔口、交叉孔交汇处和螺纹末端。精密工件的毛刺往往细小而隐蔽,人工去毛刺效率低、易漏检,一旦毛刺脱落进入液压系统或医疗管路,后果不堪设想。对于深孔件和交叉通道件,孔内交汇处的毛刺更是几乎无法用常规机械工具触及。
三类缺陷叠加,对抛光工艺提出了三重要求:既要有足够的切削力去除氧化皮和焊斑,又要有足够的柔性深入复杂结构的每个角落,还要足够可控、不改变工件尺寸与形位公差。磁力抛光正是同时兼顾这三点的表面处理工艺。
三、磁力抛光的工作原理与核心优势
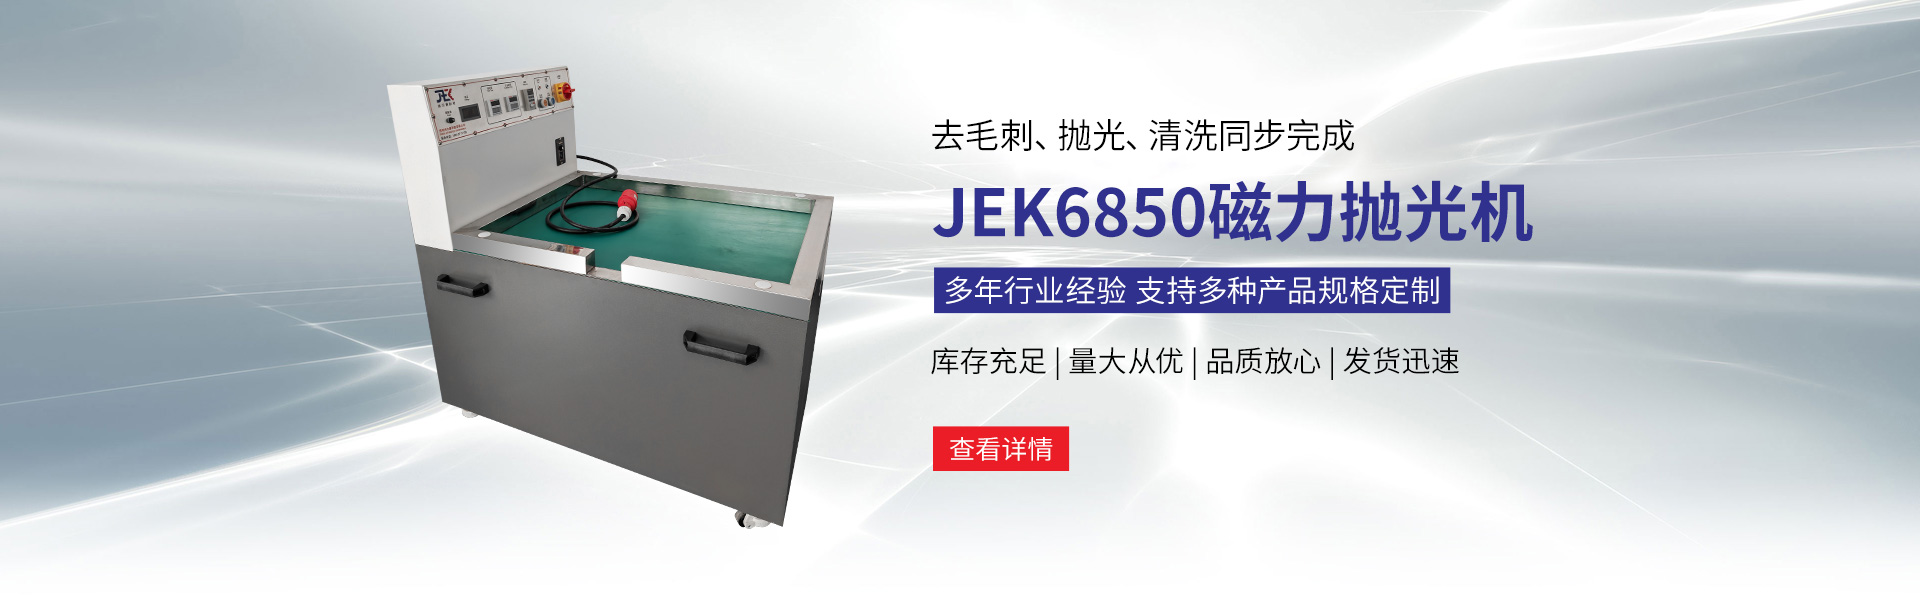
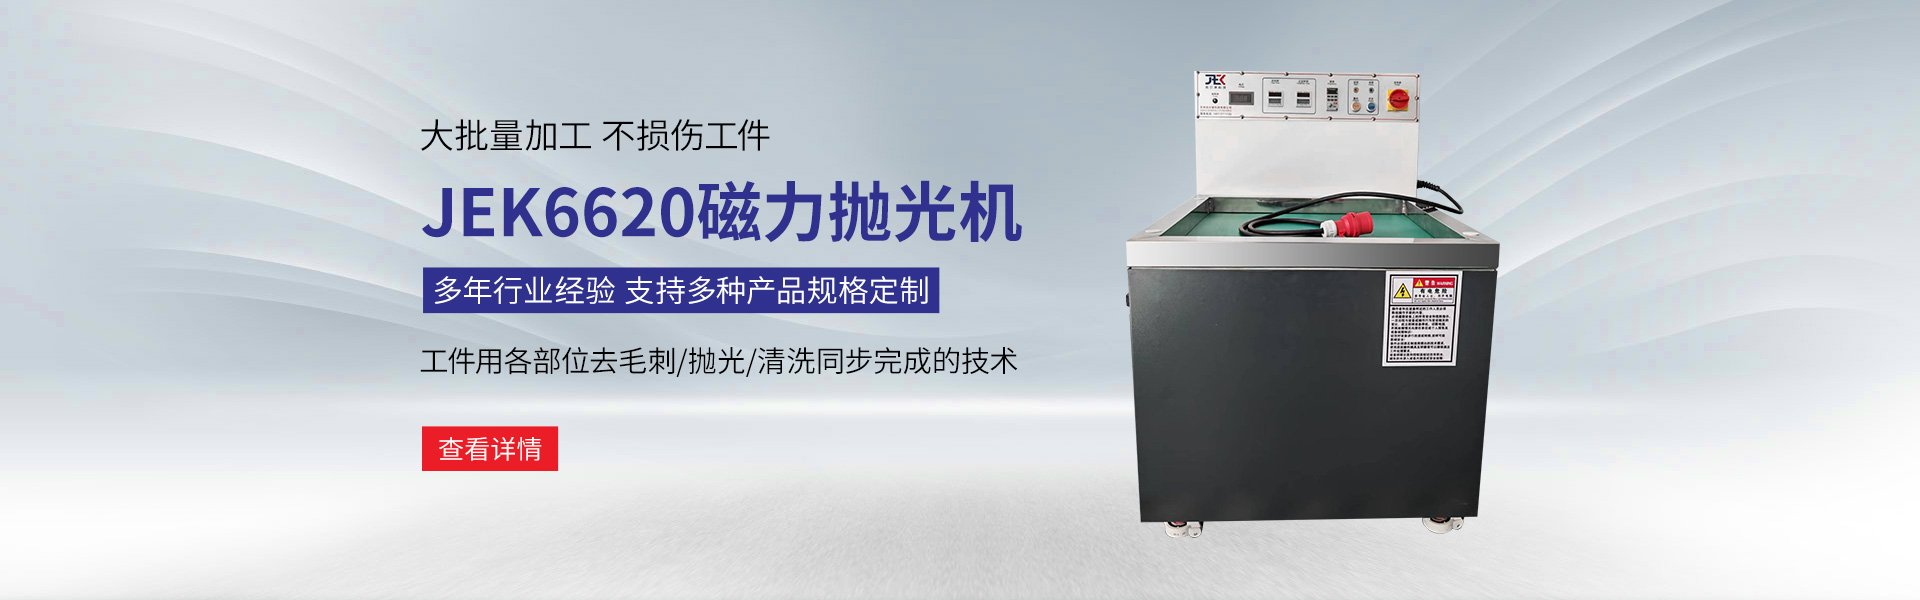
磁力抛光机的核心原理,是利用设备底部磁盘产生的高能旋转磁场,驱动抛光槽内的不锈钢磁力针产生高频旋转、跳跃和冲击运动。无数细小的磁力针如同微型磨具,对工件表面进行全方位的高速微量切削与滚压,从而实现氧化皮去除、焊斑处理、去毛刺和表面增亮。配合专用抛光液的润滑、清洗与防锈作用,整个处理过程温和而可控。
与传统工艺相比,磁力抛光具备四大突出优势。第一,无死角:直径细小的磁力针可深入深孔、盲孔、狭缝、内流道和螺纹间隙,完成人工与机械抛光无法触及区域的清理。第二,不伤精度:磁力针的冲击属于微量切削,材料去除量极小,基本不改变工件尺寸与形位公差,特别适合精密工件。第三,高效批量:单次抛光通常只需数分钟到十几分钟,一槽可同时处理成百上千个中小零件,效率远超逐件人工抛光。第四,一致性好:同一磁场内所有工件受力均匀,批次质量稳定,避免了人工抛光因人而异的品质波动。
四、四大处理目标的针对性方案
(一)氧化皮去除:温和剥离不伤基体
针对热处理和焊接后不锈钢工件表面的氧化皮,吉尔康磁力抛光机通过磁力针的高频冲击逐层剥离氧化层,配合抛光液的清洗与松动作用,让工件表面恢复均匀的金属本色。对于较厚、结合牢固的氧化皮,可采用前处理加磁力抛光的组合工艺路线,既保证去除彻底,又避免过度磨削造成的尺寸损失和表面划伤,这是单纯加大砂轮或砂带磨削量所无法兼顾的。
(二)焊斑处理:色泽均匀恢复耐蚀
焊斑处理的关键,是均匀去除热影响区的氧化色斑层与贫铬层。磁力抛光时,磁力针沿焊缝鱼鳞纹密集滚压冲击,使黄褐色焊斑逐渐淡化,直至与周边基体色泽基本一致,同时平滑焊趾过渡、消除应力集中点。与酸洗膏的局部涂抹相比,吉尔康磁力抛光机整槽同步处理,无酸雾污染,焊缝区域亮泽均匀,为后续钝化处理提供了良好的表面基底,尤其适合卫生级管件和食品机械焊接组件。
(三)去毛刺:深孔交叉处也能清理到位
去毛刺是磁力抛光最具代表性的应用。磁力针随磁场深入孔口、交叉孔交汇处、内腔转角和螺纹根部,通过高频冲击去除微观毛刺,并将锋利锐边倒圆成均匀微圆角。对精密管件、阀体、深孔交叉通道件这类传统工艺的死角部位,磁力针照样能进入内流道完成清理,显著降低毛刺脱落风险,提升装配可靠性与系统清洁度,这也是众多液压与医疗零部件厂商选择磁力抛光机的直接原因。
(四)表面增亮:均匀细腻的金属光泽
在去除氧化皮、焊斑和毛刺之后,继续抛光或更换更细规格的磁力针,即可实现表面增亮。磁力针的滚压作用抚平微观峰谷、降低表面粗糙度,使工件呈现均匀细腻的亚光或半光亮金属质感。磁力抛光虽不追求布轮抛光那样的镜面效果,但在复杂结构件、微小零件和内孔表面的亮泽一致性上具有不可替代的优势,配合后续增亮工序还可满足更高的光泽度要求。
五、吉尔康磁力抛光机的典型应用
苏州吉尔康科技有限公司专注于磁力抛光设备的研发与制造,吉尔康磁力抛光机围绕不锈钢精密工件的表面处理需求,已在多类典型工件上形成成熟的工艺应用:
CNC 加工件:各类不锈钢精密车削件、铣削件与车铣复合件,去除刀纹与微毛刺,同步提亮表面。
精密管件:不锈钢毛细管、接头体、阀类零件,完成内孔去毛刺与焊斑处理,保障流道洁净。
深孔交叉通道件:液压阀块、医疗器械流道件,攻克内部交叉孔去毛刺这一行业难题。
冲压与激光切割件:去除边缘挂渣与毛刺,均匀化切断面色泽,改善后续装配与外观。
焊接组件:食品机械配件、卫生级管路组件,整体去除焊斑并提升表面洁净度与耐蚀性。
除不锈钢外,吉尔康磁力抛光机同样适用于铜、铝、钛合金等有色金属及不锈铁等材料的表面处理。通过调整磁力针规格、抛光液配比与磁场频率,可为不同材质、不同结构的工件匹配专属工艺,实现稳定的批量生产。对于结构特殊或清洁度要求更高的工件,建议先安排样品试磨,以实际效果验证氧化皮与焊斑的去除程度、毛刺清理效果和尺寸变化,再确定量产工艺参数。
六、工艺参数与操作要点
要让磁力抛光机发挥最佳效果,需要把握好以下五个工艺要点:
磁力针选择:按工件最小孔径与缝隙宽度选针径,针径应明显小于孔径,确保进出顺畅不卡针;粗针切削力强,适合氧化皮与较大毛刺,细针适合增亮与精密件。
抛光液配比:使用专用抛光液按比例兑水,浓度过低影响清洗与防锈效果,过高易产生泡沫残留;液体脏污后及时更换,避免二次污染工件。
时间控制:去毛刺与增亮一般数分钟至十几分钟即可,氧化皮、焊斑较重时适当延长或分段抛光;过长时间并无必要,还可能影响锐边轮廓。
装载与固定:工件均匀铺放,避免堆叠遮挡磁场;超轻、超小工件应使用夹具或料篮固定,防止随磁力针跳动造成磕碰损伤。
后处理:抛光后及时用清水漂洗并烘干,防止水渍残留;对耐蚀性要求高的工件可追加钝化处理,进一步强化表面钝化膜。
七、如何选择合适的磁力抛光机
选购磁力抛光机时,建议重点考察四个指标。一是磁场强度与频率的可调性:变频调速能力决定了设备能否兼顾强力去氧化皮与温和增亮两类需求。二是槽体有效容量:应结合最大工件尺寸与批量产能选择槽径,保证工件能均匀铺开、充分受磁。三是连续作业能力:设备的散热设计与运行稳定性,决定其能否适应长时间批量生产。四是工艺服务能力:磁力抛光效果高度依赖磁力针与抛光液的组合,厂家能否提供试磨验证和工艺指导,直接影响投产速度。选购前可向苏州吉尔康科技咨询吉尔康磁力抛光机的槽体规格与配置方案,并通过样品试磨确认工艺匹配度,再做决定。
八、磁力抛光与传统工艺对比
为了更直观地说明磁力抛光的工艺定位,下表对常见不锈钢表面处理工艺在氧化皮焊斑去除、复杂结构去毛刺、增亮效果、精度影响与批量效率五个维度进行对比:
表 1 常见不锈钢表面处理工艺对比
工艺 | 氧化皮焊斑去除 | 复杂结构去毛刺 | 增亮效果 | 尺寸精度影响 | 批量效率 |
人工抛光 | 一般 | ||||
喷砂处理 | 较好 | ||||
振动研磨 | 一般 | 一般 | 一般 | ||
电解抛光 | 一般 | 优 | |||
磁力抛光 |
可以看出,磁力抛光并非替代一切工艺,而是精密小件、复杂内腔和批量去毛刺增亮场景下的优选方案。对于镜面级外观要求,可采用磁力抛光预处理加局部镜面抛光的组合工艺,兼顾效率与最终效果。
九、结语
氧化皮、焊斑和毛刺,是不锈钢精密工件迈向高品质路上的三道关卡;而磁力抛光凭借无死角、不伤精度、高效率、一致性好的综合优势,把缺陷清除与表面增亮整合为一道工序、一次完成。作为深耕这一领域的专业厂商,苏州吉尔康科技有限公司推出的吉尔康磁力抛光机,正持续帮助精密加工、医疗器械、食品机械等行业的企业提升表面质量、降低人工成本。如果您的不锈钢、铜、铝精密工件也在为氧化皮、焊斑、毛刺和表面亮度发愁,欢迎联系苏州吉尔康科技安排样品试磨与工艺方案咨询,让吉尔康磁力抛光机为您的产品竞争力抛光增亮。