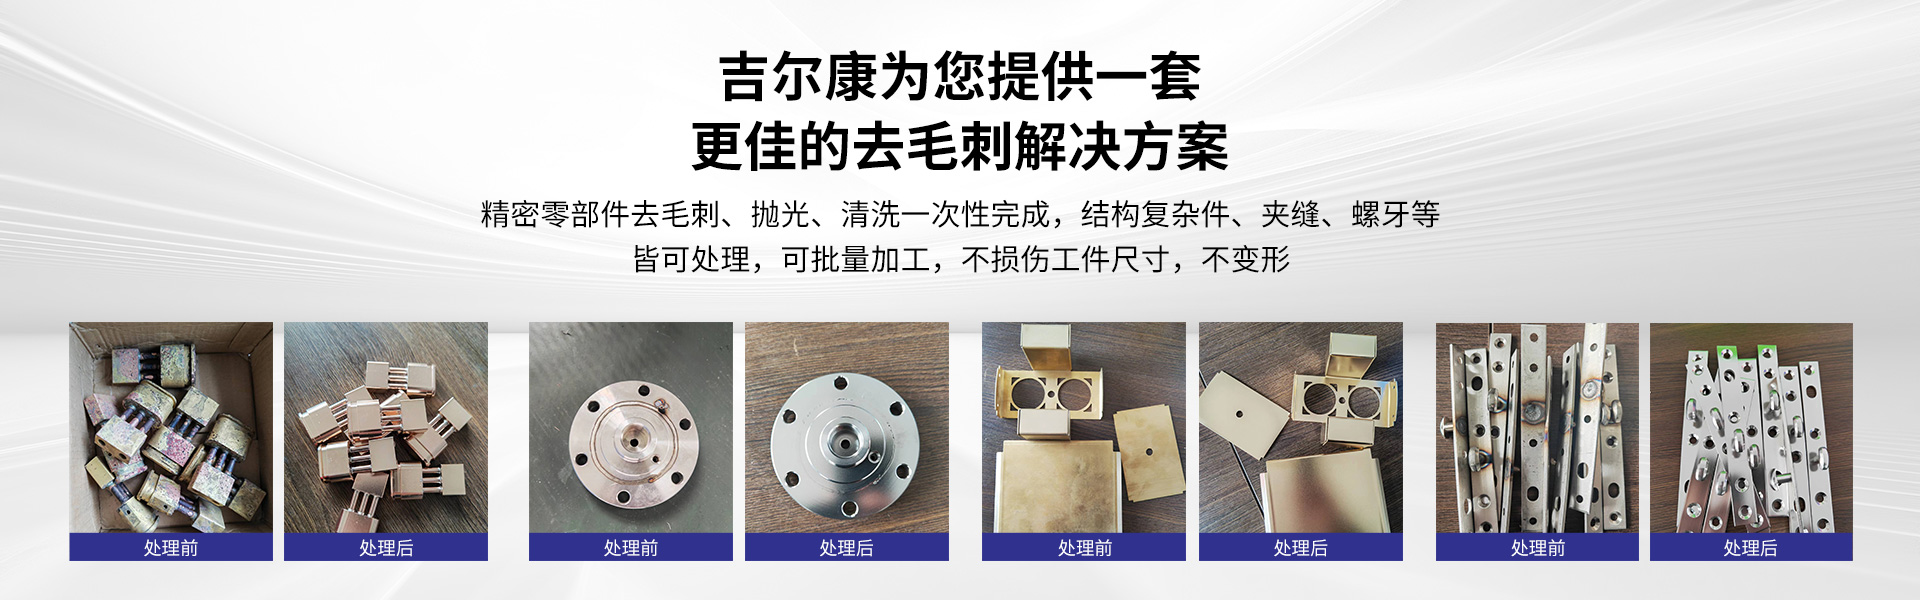
金属注射成型(MIM)广泛用于生产小型、结构复杂的金属零件;这类零件如果采用传统机加工,成本高昂且加工难度大。医疗器械配件、电子元器件、微型汽车零部件、锁具组件以及精密连接件均可采用该工艺生产。但经过注塑、脱脂、烧结之后,MIM 零件往往还需要后处理工序。零件内外表面会残留细小分型线残渣、微小边缘毛刺、浇口痕迹、轻微氧化层以及不均匀表面纹理。
对于希望减少人工打磨工序的采购方而言,磁力抛光可为适配的 MIM 零件提
供高效批量抛光方案,尤其针对带有孔位、槽口、螺纹以及凹陷结构,人工很难处理的工件。
1. 为什么 MIM 零件往往需要可控的后抛光工序
MIM 属于近净成型工艺,但 “近净成型” 并不代表零件可以直
接装配或出货。零件最终表面状态取决于模具设计、喂料、脱脂、烧结工艺以及二次加工工序。即便零件尺寸精度合格,边缘与开孔位置依旧可能残留细小飞边、分型线以及微小凹凸缺陷。
烧结还会使零件表面呈现轻微哑光或者表面不均的状态。如果零件用于外观件或者高洁净度工况,微小气孔、氧化变色、残留印记会变得更加明显。带有内部通道、深凹槽的零件加工难度尤其突出,传统抛光轮与手工工具无法均匀处理全部结构。
手工去毛刺灵活性高,但当需要处理成千上万件小型 MIM 零件时,成本会大幅上升。操作人员逐个处理工件,加工效果因人而异;部分细小边缘打磨不到位,也有操作人员打磨去除过多材料,把功能棱边过度倒圆。
磁力钢针抛光可解决该痛点,能够对多件适配工件进行可控
批量加工。细小不锈钢磁力钢针在交变磁场作用下围绕工件运动,从多个方向接触工件边缘、孔位、沟槽以及凹陷表面。
对于 MIM 采购方,核心问题不在于磁力抛光能否把工件抛亮,而在于:能否去除烧结后细微缺陷,同时保护工件几何外形、尺寸以及功能棱边。
2. 磁力抛光可以改善 MIM 零件的哪些问题
磁力抛光属于精密精加工工艺,效果最佳。可去除轻微毛刺、减少分型线细微残留、清理轻度表面污物,提升整体光亮度。针对小型 MIM 零件,工件带有交叉孔、内螺纹、窄槽、复杂外轮廓时,该工艺优势尤为明显。
细长的不锈钢磁力钢针,可以进入大粒度磨料难以抵达的细微结构。能够减少烧结后的人工修补工作量,让批量产品质量一致性更高。
适用典型工件:微型不锈钢外壳、小型结构支架、医疗器械零件、锁具配件、连接器、精密机械五金件。该工艺还可以为后续镀膜、钝化、电镀、终清洗等工序提供更均匀的工件表面。
⚠️但磁力抛光不属于大余量去除工艺。较大浇口残留、厚飞边、严重变形、深坑以及重大烧结缺陷,不能依靠延长抛光时间来修复。这类缺陷需要前期修边、磨削、机加工或者优化上游生产工艺解决。
钢针规格必须匹配工件结构:细钢针可进入小孔与窄槽;大规格钢针在开放式表面研磨作用力更强。钢针过大,无法处理内部细微结构;钢针过小,加工时间变长,还容易卡在狭小型腔内部。因此,试样测试必不可少。
3. 采购方确认 MIM 抛光工艺前需要核验的要点
供应商应当使用和量产一致的 MIM 试样,不要用简化演示样件。采购方需要提供材料牌号、零件尺寸、单件重量、最小孔径、分型线位置、毛刺状态以及目标表面效果。如果工件后续需要镀膜、钝化,也要一并告知供应商。
测试阶段,供应商需要记录:磁力钢针直径与长度、设备转速、加工时长、抛光液浓度、批量装料数量。前后对比照片,需要拍摄相同位置,包含最难处理的内部结构。
尺寸检测至关重要。MIM 零件存在薄壁、精密孔、螺纹、定位特征,抛光过程中不能发生改变。采购方需要抛光前后检测关键尺寸,检查功能棱边是否被过度倒圆。
真实批量测试必不可少:1‑2 件样品可以自由翻滚,但满负荷量产装料时,工件之间会互相磕碰,还会阻碍钢针流动。最终确认产能,要以整批工件都可以获得稳定抛光效果的最大装料量为准。
同时评估完整生产流程:钢针分离、漂洗、烘干、检测都会占用工时。针对大批量 MIM 生产,如果设备抛光速度快,但钢针分离需要大量人工,无法实现预期的人工成本节约。
做采购评估时,要对比现有手工抛光总成本和整套磁力抛光全流程成本。如果一次批量加工,可以替代反复人工去毛刺、减少返工,它的价值体现在节省人工、提升一致性,而不只是抛光速度。
总结:磁力抛光用作 MIM 精密后处理工序
对于存在细微毛刺、分型线残留、轻微氧化、结构复杂难以手工处理的 MIM 零件,磁力抛光是高效可行的后处理方案。细小不锈钢磁力钢针可以抵达孔、槽、凹陷区域,实现可重复的批量生产。
欢迎搜索【苏州吉尔康科技】了解更多磁力抛光设备详情,寄样测试。